Membran panel overlay'lerinde lazer kesim: malzeme davranışı, sık hatalar ve önlemleri, lazer ile bıçak kalıp karşılaştırması ve kesim dosyası kontrol listesi.
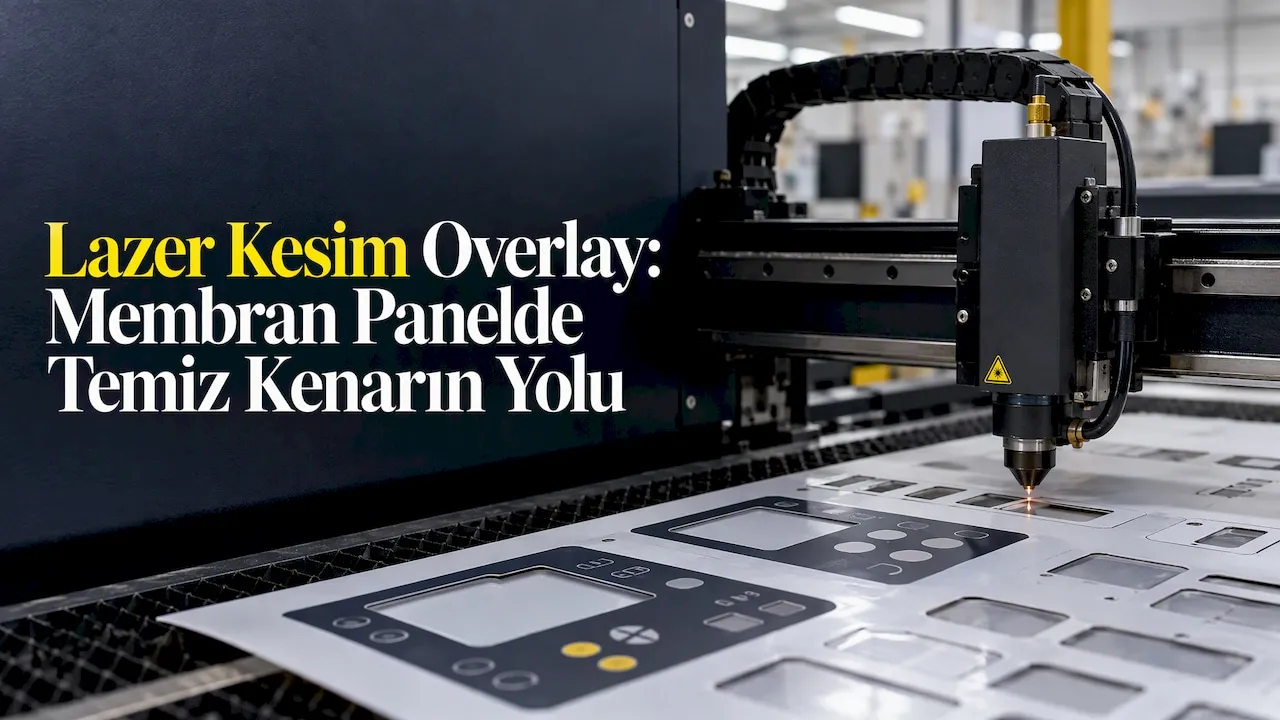
Lazer kesim overlay, membran anahtarın en üstteki grafik katmanının (genellikle polyester ya da polikarbonat film) kesim kalıbı yerine lazer ışınıyla biçimlendirilmesidir. Prototipte, az adetli siparişte ve sık revizyon gören tasarımlarda hız ve esneklik kazandırır; yüksek adetli seri üretimde ise çoğu zaman bıçak kalıpla kesim daha ekonomik kalır. Doğru sonuç için üç şey belirleyicidir: malzemenin lazere nasıl tepki verdiği, kesim dosyasının ne kadar temiz hazırlandığı ve kenar kalitesinin ürünün kullanım ortamında ne kadar önemli olduğu. Bu rehberde bu üç konuyu, en sık görülen kesim hatalarını ve lazer ile bıçak arasındaki seçimi bir panel üreticisinin gözünden anlatıyoruz.
TL;DR
- Lazer, kalıp maliyeti olmadan ve dakikalar içinde dosya değişikliğiyle kesim yapar; prototip ve küçük seri için idealdir.
- Polyester overlay lazerle genellikle temiz kesilir; polikarbonat ise kenarda sararma ve kararma eğilimi gösterdiği için ayar ve test ister.
- En sık hatalar: yanık ya da sararmış kenar, eriyip kabaran kontur, yapışkanın kenardan taşması, pencere ve tuş konumlarında kayma.
- Yüksek adette, kalın çok katmanlı yapılarda ve kesim süresinin maliyeti belirlediği işlerde bıçak kalıp öne geçer.
- Karar verirken adet, geometri, malzeme ve kenarın görünürlüğünü birlikte değerlendirin; tek bir kriter yanıltır.
İçindekiler
- Overlay nedir, kesim neden bu kadar önemli?
- Malzemeye göre lazerin davranışı
- Lazer kesim mi, bıçak kalıp mı?
- En sık lazer kesim hataları ve önlemleri
- Kesim dosyasını doğru hazırlamak
- Numuneyi teslim aldığınızda neye bakmalı?
- Bizim bakışımız: kesim yöntemi projenin bütününe göre seçilir
- Overlay’den komple panele
- Sık sorulan sorular
- Kaynaklar
Overlay nedir, kesim neden bu kadar önemli?
Grafik overlay, kullanıcının parmağıyla dokunduğu ve gözüyle okuduğu yüzeydir. Tuş sembolleri, renkli alanlar, ekran pencereleri ve LED gösterge noktaları bu katmanda yer alır. Altında ara katman (spacer), devre katmanları ve arka yapışkan bulunur. Overlay’in dış konturu, ekran pencereleri, konnektör kuyruğu için açılan yuva ve montaj delikleri kesimle oluşturulur.
Kesim, overlay’de yalnızca bir “şekil verme” adımı değildir. Kesim çizgisi, baskı ile hizalanmak zorundadır: 0,3 mm kayan bir ekran penceresi, pencerenin kenarındaki siyah çerçevenin bir tarafta incelip diğer tarafta kalınlaşması demektir ve göz bunu hemen fark eder. Kenar kalitesi de sızdırmazlığı etkiler. Pürüzlü ya da çatlamış bir kenar, nemin ve temizlik kimyasallarının katmanlar arasına ilerlemesi için bir başlangıç noktası olabilir. Medikal cihazlarda sık dezenfeksiyon, tarım makinelerinde toz ve yağmur, beyaz eşyada buhar ve deterjan bu riski gerçek kılar.
Lazer kesim, son derece odaklanmış bir ışık demetiyle malzemeyi belirli bir yol boyunca eriterek ya da buharlaştırarak çalışır. Bu temassız yöntem, ince filmlerde bıçak baskısının yaratabileceği ezilme ve deformasyonu ortadan kaldırır. Ama ısı da beraberinde gelir ve overlay hatalarının çoğu bu ısının yönetilememesinden doğar.

Malzemeye göre lazerin davranışı
Overlay malzemesi seçilirken genellikle dayanım, baskı kalitesi ve yüzey dokusu düşünülür. Kesim yöntemi de bu listeye girmelidir, çünkü aynı lazer ayarı iki farklı filmde çok farklı kenar verir.
| Malzeme | Overlay’de kullanım | Lazerle kesimde beklenen davranış | Dikkat edilecek nokta |
|---|---|---|---|
| Polyester (PET) film | Tuş bölgeleri, uzun ömürlü ön yüzler, kabartmalı tuşlar | Genellikle temiz, düzgün kenar | Fazla güçte kenarda hafif erime ve kabarma |
| Polikarbonat (PC) film | Düz paneller, etiketler, ekran pencereli ön yüzler | Kenarda sararma, kahverengileşme eğilimi | Düşük güç, yüksek hız, test kesimi şart |
| Akrilik pencere parçası | Ekran üstü şeffaf koruyucular | Çoğu zaman parlak, cilalı kenar | Kalınlık arttıkça ısıdan kaynaklı gerilme |
| Akrilik ya da silikon esaslı yapışkan | Overlay arkasındaki montaj katmanı | Erime, kenarda yapışkan kabarcığı | Koruyucu kağıtla birlikte kesim, doğru odak |
| PVC esaslı filmler | Bazı etiket ve reklam uygulamaları | Genellikle önerilmez | Klor içerdiği için lazerle kesilmesinden kaçınılır; makine üreticisinin malzeme listesini kontrol edin |
Polyester, sıvı ve kimyasallara karşı dayanımı ile uzun süre esnemeye karşı direnci sayesinde sık basılan tuş bölgelerinde tercih edilir. Polikarbonat ise baskı kolaylığı ve rijitliği nedeniyle düz panellerde ve etiketlerde yaygındır. Polikarbonatın lazerle kesiminde kenarın sararması, ürünün işlevini bozmasa da görsel kaliteyi düşürür; açık renkli ya da şeffaf alanlara yakın kesimlerde fark özellikle belirgindir.
Kalınlık da belirleyicidir. İnce overlay filmlerinde lazer tek geçişte keser, ama kalınlık arttıkça ya güç artırılır ya da çok geçişli kesim gerekir; her iki durumda da kenara aktarılan ısı büyür. Bu ilişki overlay’e özgü değildir: baskı sektörünün geneli, örneğin büyük format branda malzemeleri ve bitirme seçenekleri konusunda da malzeme türü ve kalınlığın son işlemi nasıl belirlediğini aynı mantıkla ele alır. Membran panelde fark şudur: tolerans milimetrenin onda biri düzeyindedir ve kenar, kullanıcının her gün dokunduğu yüzeydir.
Lazer kesim mi, bıçak kalıp mı?
Overlay kesiminde iki ana yol vardır: lazer ve bıçak. Bıçak tarafında da düz bıçaklı kesim kalıpları, döner kalıplar ve dijital kesim plotterlarında kullanılan titreşimli ya da sürüklemeli bıçaklar gibi farklı seçenekler bulunur. Lazer ile bıçaklı kesimi iş modeli açısından karşılaştıran değerlendirmeler de seçimin teknik olduğu kadar ticari bir karar olduğunu vurgular. Overlay özelinde kriterler şöyle sıralanır:
| Kriter | Lazer kesim | Bıçak kalıp ile kesim |
|---|---|---|
| Başlangıç maliyeti | Kalıp yok, dosya yeterli | Her tasarım için kalıp yatırımı |
| Revizyon | Dosya değişikliğiyle anında | Yeni kalıp ya da kalıp revizyonu |
| Prototip ve küçük seri | Çok uygun | Kalıp maliyeti adet başına yüksek kalır |
| Yüksek adet | Kesim süresi maliyeti artırır | Adet başına en düşük maliyet |
| İnce detay, dar köşe | Çok küçük yarıçaplar mümkün | Kalıp ve bıçak geometrisiyle sınırlı |
| Kenar | Isı etkisi, malzemeye göre sararma riski | Isı yok, mekanik ezilme ve çapak riski |
| Çok katmanlı yapı | Katmanlar arası erime riski | Öpücük kesim (kiss cut) ile katman seçerek kesim |
| Şeffaf pencere çevresi | Ayar hassas, test gerekir | Temiz kenar, kalıp kalitesine bağlı |
Pratikte çoğu proje iki yöntemi de görür. Numune aşamasında lazer, müşterinin onayına hızlı ulaşmayı sağlar: tasarım üç kez değişse bile ek kalıp maliyeti oluşmaz. Tasarım donduğunda ve yıllık adet netleştiğinde, kalıba geçmek adet başına maliyeti düşürür. Kesim yöntemi değişirken baskı dosyası aynı kalır; değişen, konturun hangi araçla takip edildiğidir.
Lazerin tartışmasız avantajlı olduğu durumlar da var: çok küçük adet (örneğin bir test cihazı için 20 adet panel), sık değişen versiyonlar, dar yarıçaplı karmaşık konturlar ve kalıbın hazırlanmasını bekleyemeyecek kadar sıkışık takvimler. Bıçağın öne geçtiği durumlar ise binlerce adetlik tekrarlı siparişler, kalın yapışkanlı çok katmanlı yapılar ve kenar renginin kritik olduğu polikarbonat paneller olarak özetlenebilir.
En sık lazer kesim hataları ve önlemleri
Lazer kesimde karşılaşılan sorunların büyük kısmı güç, hız, odak ve hava akışı arasındaki dengenin bozulmasından kaynaklanır. Lazer kesimdeki yaygın sorunlar için hazırlanmış sorun giderme kılavuzları ve kesim arızalarına yol açan sorunları listeleyen derlemeler çoğunlukla metal ve kalın malzemeye odaklanır, ancak temel mantık ince filmler için de geçerlidir. Kesimin kalitesi, lazer ışını, yardımcı gaz ve memenin birlikte doğru ayarlanmasına bağlıdır. Overlay’de karşımıza çıkan hatalar ve önlemleri:
1. Sararmış ya da yanık kenar
Neden: Gereğinden yüksek güç, düşük hız ya da yetersiz hava üfleme. Polikarbonatta daha belirgindir. Önlem: Gücü düşürüp hızı artırmak, hava desteğini açmak, gerekirse çok geçişli kesimle her geçişte daha az ısı vermek. Kritik panellerde polyester seçeneğini değerlendirmek.
2. Eriyip kabaran kontur
Neden: Isının kenarda birikmesi; özellikle dar köşelerde lazer yavaşlarken aynı noktaya daha fazla enerji verilir. Önlem: Köşelerde güç modülasyonu, çok küçük yarıçaplarda tasarımı makul bir yarıçapa genişletmek.
3. Yapışkanın kenardan taşması veya topaklanması
Neden: Arka yapışkan ısıyla yumuşar ve kenarda boncuk oluşturur; montajda toz tutar, kenar kalkmaya başlar. Önlem: Koruyucu kağıtla birlikte kesmek, odak noktasını filme göre ayarlamak, yapışkanın kesimden sonra mı önce mi laminasyonla ekleneceğini planlamak.
4. Baskı ile kesim arasında kayma
Neden: Hizalama işaretlerinin olmaması, filmin ısı ya da nemle boyut değiştirmesi, levhanın tablaya düz oturmaması. Önlem: Baskıya kamera ile okunabilecek hizalama işaretleri eklemek, filmi kesimden önce ortam koşullarına alıştırmak, vakumlu tabla kullanmak.
5. Tam kesilmeyen ya da fazla kesilen katmanlar
Neden: Kalınlık değişkenliği, odak kayması ya da öpücük kesim derinliğinin yanlış ayarı. Önlem: Her yeni malzeme partisinde test kesimi, kesim derinliğini katman kalınlığına göre doğrulamak.
6. Duman lekesi ve is
Neden: Buharlaşan malzemenin yüzeye geri çökmesi. Önlem: Etkili duman emişi, baskılı yüzeyi koruyucu filmle kesip sonradan soymak.
Bu hataların ortak noktası, çoğunun ilk test kesiminde fark edilebilmesidir. Bu yüzden seri üretim öncesinde aynı malzeme partisinden, aynı baskıyla yapılmış numune kesim her zaman tavsiye ettiğimiz adımdır.
Kesim dosyasını doğru hazırlamak
Hataların bir kısmı makinede değil, dosyada başlar. Bir overlay çizimini üreticiye göndermeden önce şu adımları kontrol edin:
- Kesim çizgisini ayrı katmana alın. Kontur, pencere ve delikler baskı katmanından bağımsız, tek bir katmanda ve tek bir renkte olmalı.
- Vektörel ve kapalı kontur kullanın. Açık uçlu çizgiler, üst üste binen çift çizgiler ve tekrarlanan segmentler lazerin aynı yolu iki kez yakmasına yol açar.
- Doğru formatı seçin. DXF ve DWG teknik çizim için, PDF ve AI ise baskı dosyası için yaygın kullanılır. Kesim dosyasında ölçek 1:1 olmalı.
- Taşma payı bırakın. Kenara kadar uzanan renkli alanlarda, kesim çizgisinin dışına doğru baskı taşma payı ekleyin; böylece küçük kaymalar beyaz şerit olarak görünmez.
- Pencere çerçevelerini toleransa göre tasarlayın. Ekran penceresi etrafındaki siyah çerçeveyi, kesim toleransını tolere edecek genişlikte bırakın.
- Köşe yarıçaplarını belirtin. Keskin iç köşeler hem lazer hem bıçak için gerilme noktasıdır; mümkünse küçük bir yarıçap verin.
- Malzeme ve kalınlığı çizim üzerine yazın. Overlay filmi, yüzey dokusu (mat, parlak, dokulu) ve arka yapışkan tipi teklif aşamasında net olmalı.
Bu kontrol listesi, numunenin ilk seferde onaylanma şansını belirgin biçimde artırır ve revizyon turlarını kısaltır.
Numuneyi teslim aldığınızda neye bakmalı?
Kesim kalitesini değerlendirmek için laboratuvar gerekmez; birkaç basit kontrol çoğu sorunu ortaya çıkarır:
- Kenarı ışığa tutun. Sararma, kararma ya da parlak erime çizgisi var mı? Açık renkli alanlarda bu fark daha kolay görülür.
- Parmağınızı kenarda gezdirin. Kabarık bir kontur veya çapak hissediliyorsa, montajda kenar kalkması ve toz birikmesi riski vardır.
- Pencere çerçevelerini ölçün. Çerçeve genişliği dört kenarda da aynı olmalı; fark, baskı ile kesim arasında kayma olduğunu gösterir.
- Koruyucu kağıdı soyun. Yapışkan kenarda topaklanmış ya da kağıda yapışık kalmışsa kesim ayarı yapışkan katmanı fazla ısıtmış demektir.
- Montaj deliklerini cihazın kendisinde deneyin. Çizimde doğru görünen bir delik, gerçek gövdede birkaç onda bir milimetre sapabilir.
Bu kontrollerden geçen bir numune, seri üretimde de aynı sonucu vermeye en yakın adaydır.
Bizim bakışımız: kesim yöntemi projenin bütününe göre seçilir
1995’ten bu yana İstanbul’da membran anahtar ve kontrol paneli üretiyoruz ve gördüğümüz en yaygın yanılgı, kesim yönteminin tek başına bir kalite göstergesi sanılması. “Lazer daha hassastır” ya da “kalıp daha profesyoneldir” gibi genellemeler, overlay’in hangi malzemeden yapıldığını, kaç adet üretileceğini ve hangi ortamda çalışacağını hesaba katmaz.

Bizim için doğru soru şu: Bu panel, kullanılacağı cihazda yıllarca nasıl davranacak? Medikal bir cihazın ön yüzünde kenar sızdırmazlığı ve temizlenebilirlik öne çıkar. Endüstriyel otomasyonda yağ, toz ve titreşim; tarım makinelerinde güneş, nem ve sert kullanım; beyaz eşyada buhar ve deterjan belirleyicidir. Kesim yöntemi, malzeme seçimi, metal dome ya da SMD LED entegrasyonu ve kabartma gibi diğer kararlarla birlikte değerlendirilmelidir.
Prototip aşamasında hıza önem veriyoruz: numuneyi 24-48 saat içinde hazırlayabilmemiz, müşterimizin tasarımını gerçek bir parça üzerinde görmesini ve revizyonu erken yapmasını sağlıyor. Yıllık 500.000 adede kadar üretim kapasitemiz ise onaylanan tasarımın aynı tesiste seri üretime taşınmasına imkan veriyor. Almanya, İsviçre ve İtalya’ya yaptığımız ihracat, bu sürecin farklı pazarların beklentilerini karşılayabildiğini bize gösteriyor. Tavsiyemiz net: kesim yöntemini çizim aşamasında üreticinizle konuşun, sonradan değil.
— G&D
Overlay’den komple panele
Overlay, bir membran anahtarın yalnızca görünen yüzüdür. Biz müşterimizin çizimine göre grafik ön yüzü, serigrafi baskıyı, kabartmayı, metal dome’lu tuşları ve SMD LED göstergeleri tek bir panelde birleştiriyoruz. Dokunsal geri bildirimin önemli olduğu uygulamalar için metal dome’lu kabartmalı membran anahtar seçeneğimizi, yalnızca grafik ön yüz ya da cihaz etiketine ihtiyaç duyan projeler için düz veya kabartmalı panel etiket ürünümüzü inceleyebilirsiniz. Tüm ürün ailesi ürünler sayfamızda yer alıyor; her proje çizime göre teklifle fiyatlandırılıyor. Zorlu ortamlar için tasarım ipuçlarını HMI panel dayanıklılık rehberimizde bulabilirsiniz.
Sık sorulan sorular
Lazer kesim overlay, kalıpla kesilenden daha mı kalitelidir?
Kendi başına daha kaliteli ya da daha kalitesiz değildir. Lazer, kalıpsız ve hızlı olduğu için prototip ve küçük seride avantajlıdır; bıçak kalıp ise yüksek adette ve ısıya hassas malzemelerde daha tutarlı kenar verebilir. Doğru seçim malzemeye, adede ve kenarın görünürlüğüne bağlıdır.
Polikarbonat overlay lazerle kesilebilir mi?
Kesilebilir, ancak kenarda sararma ve kahverengileşme eğilimi vardır. Düşük güç, yüksek hız ve iyi hava üfleme bu etkiyi azaltır. Kenar renginin kritik olduğu panellerde polyester film ya da bıçakla kesim daha güvenli seçenek olabilir.
Lazer kesimde kenar neden yanık görünür?
Genellikle kenara gereğinden fazla ısı verildiği içindir: güç yüksek, hız düşük ya da hava desteği yetersizdir. Dar köşelerde lazerin yavaşlaması da aynı noktada ısı birikmesine yol açar. Ayarların test kesimiyle doğrulanması sorunu çoğu zaman çözer.
Kesim için hangi dosya formatını göndermeliyim?
Kesim konturu için DXF veya DWG, baskı için vektörel PDF ya da AI dosyası yaygın kullanılır. Kesim çizgileri ayrı katmanda, kapalı ve 1:1 ölçekte olmalıdır. Malzeme, kalınlık ve yapışkan tipini çizim üzerinde belirtmek teklif sürecini hızlandırır.
Prototipten seri üretime geçerken kesim yöntemi değişir mi?
Sıklıkla değişir. Numunede lazer, revizyonları kalıp maliyeti olmadan yapmayı sağlar; tasarım donduktan ve adet netleştikten sonra kalıba geçmek adet başına maliyeti düşürebilir. Baskı dosyası aynı kalır, değişen yalnızca konturun kesildiği araçtır.
Kaynaklar
- AccTek Group: Titreşimli bıçakla kesme mi, lazerle kesme mi?
- OneLaser: Laser Cutting vs Blade Cutting
- Fortune Laser: Lazer kesimde sık karşılaşılan sorunlar için sorun giderme kılavuzu
- Longxin Laser: Lazer kesim hatalarına neden olan 10 yaygın sorun
- DXTECH Laser: Lazer kesim kalite kontrolü ve sorun giderme